



By 麥克·陳生產總監 | 擁有超過12年的橡膠製造經驗 |LinkedIn
重點總結
- 單一 XCJ-G600 滾筒每 20-40 秒循環一次 15 公斤的批次——每 8 小時輪班超過 1300 個數據豐富的循環可供物聯網捕獲。
- 低溫去毛邊裝置在低至 -150 °C 的溫度下運行,輥速為 20-70 RPM,記錄這兩個變數可直接暴露氮氣浪費和絕緣漂移。
- 由於連網機器能夠及早發現流程偏差,預測性維護通常可以將非計劃性停機轉化為 30 分鐘以內的計劃內幹預(這是我們客戶專案中的典型值)。
- 改造比更換更划算:像 7.5 kW XCJ-G600 這樣的逆變器驅動設備通常可以連接感測器和邊緣網關,而無需新購置。
我們合作的大多數製造商都已擁有智慧化的去毛邊設備,這些設備在機器層面上運行完全靜音。控制器知道輥筒轉速;操作員知道批次重量;質檢團隊知道次品率-但沒有人將這三者連結起來。人工智慧和物聯網專案正是為了解決這個問題而設計的。
本文解釋了在去毛邊的背景下,整合究竟意味著什麼,哪些數據點值得先連接,以及適用於中小型橡膠廠而非超大規模智慧工廠的分階段路線圖。
在去閃光燈的背景下,人工智慧和物聯網究竟意味著什麼?
物聯網 (IoT) 是將工業設備連接到網絡,以便收集、儲存和審查其運行資料的做法;人工智慧 (AI) 是軟體層,用於發現資料中的模式並提出建議或執行決策。在去毛邊過程中,兩者協同工作:物聯網提供原始訊號,人工智慧將訊號轉化為行動——減慢滾筒速度、標記磨損的傳送帶或在發貨前隔離可疑批次。
不妨先將去毛邊機視為資料來源,其次才是去毛邊工具。每一次機械去毛邊循環和每一次低於-120°C的低溫運轉都會產生可追溯的速度、時間、溫度和負載資訊。一旦這些資訊被存儲,過去需要製程工程師在料筒旁守候一整班才能解答的問題——例如「循環時間何時開始增加?」——現在只需十秒鐘即可透過儀表板查詢解決。
哪些去閃資料點值得優先連線?
首先,我們來看決定去毛邊質量的四個變數:循環時間、輥速、製程溫度和批次負荷。它們存在於每台機器上,當出現故障時會發生變化,並且與產品結果直接相關。下表將每個變數與實際設備值及其帶來的最佳化效果一一對應。
| 數據點 | 典型設備價值 | 人工智慧如何利用它 |
|---|---|---|
| 週期 | 每批次耗時 20–40 秒(XCJ-G600,15 公斤負載) | 偵測出刀片磨損或驅動疲勞等異常漂移,從而在品質下降前發出刀片磨損或驅動疲勞的訊號。 |
| 滾筒速度 | 20–70 轉/分(低溫去毛邊裝置) | 將轉速設定與表面光潔度關聯起來,以建議每種化合物的最佳轉速。 |
| 製程溫度 | 最低額定溫度為−150 °C | 只有在記錄的冷卻曲線中才能看到絕緣損耗和氮氣過度使用的情況。 |
| 大量載入 | 80公升滾筒,約15-20公斤 | 識別出負載不足導致的週期浪費和負載過高所導致的廢品率上升。 |
設備價值來自XCJ-G600 產品頁面以及液態氮低溫去毛邊機規格.
由於低溫脆化是溫度與時間的賽跑,因此記錄的冷卻曲線是低溫生產線上最有價值的資料集。如果一次試驗在 5 分鐘內達到目標脆化程度,而不是 8 分鐘,則可節省 37% 的試驗週期——這種節省在秒錶上不可見,但在數據中卻顯而易見。
預測性維護如何改變除霧經濟效益?
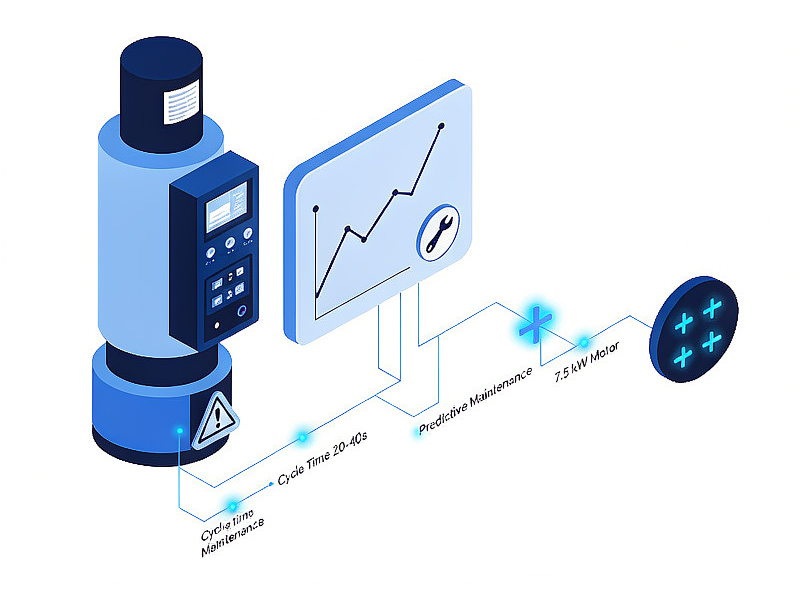
預測性維護利用趨勢資料(例如循環時間增加、馬達電流波動、溫度不穩定等)在零件發生故障之前(而不是之後)安排維護。經濟上的差異顯而易見:班次中途驅動馬達發生故障會導致生產線停工,打亂生產計劃,甚至可能報廢一整批在製品,而提前兩週確定的計劃更換則可以在班次之間進行。
根據我們在客戶工廠支援去毛邊生產線的經驗,連網監控通常會在一台機器上每季發現三到五個可操作的製程偏差——最常見的是逐漸延長循環時間和不一致的低溫冷卻——而且每個偏差都可以在 30 分鐘的計劃窗口內修復(這是我們客戶項目中的典型值;具體數字會因化合物混合物和輪班模式而異)。由於像 XCJ-G600 這樣的機器上的 7.5 kW 逆變器已經以數位方式報告馬達負載,因此這種等級的監控的入門成本是網關和配置,而不是新的硬體。
此外,還有合規性方面的問題。工廠需獲得認證。ISO 9001需要證明持續改進;每批次機器參數的資料記錄是審核員會接受的最清晰的證據之一。
機器視覺在品質控制流程中扮演什麼角色?
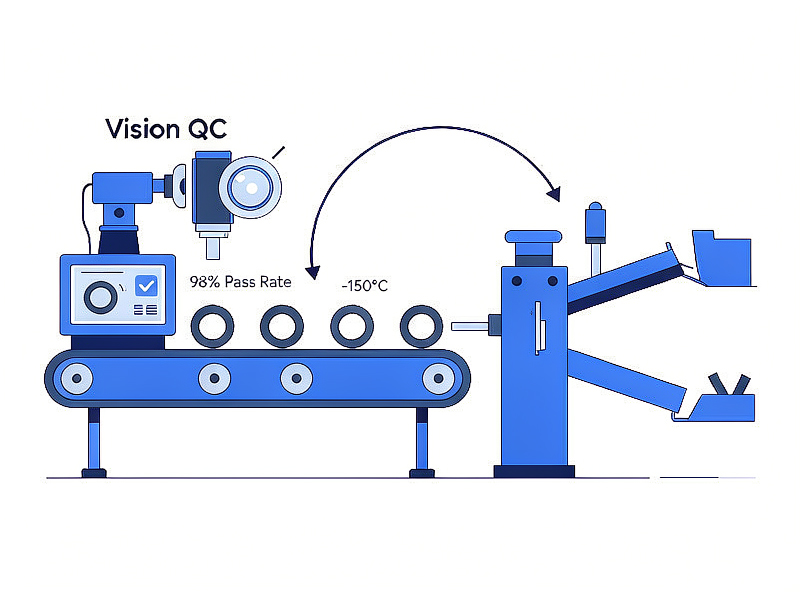
機器視覺彌補了僅靠感測器資料無法實現的閉環:攝影機檢查去除毛邊的零件,人工智慧層追溯每個不合格零件的確切生產週期、速度和溫度。這使得品質控制從事後觀察的活動轉變為一種方向性投入。
實際流程如下:零件離開去毛邊筒,經過視覺檢查(檢查會標記殘留毛邊),清潔後的零件繼續進行後續工序。橡膠分離機它可以區分合格產品和邊角料。當視覺系統記錄到不合格批次時,人工智慧會將時間戳與滾筒資料進行比較,並回答關鍵問題:這是劣質原料、錯誤的滾筒速度,還是批次重量超出規格 2 公斤?
低溫生產線從這種組合中獲益最大。當參數穩定時,低溫去毛邊可使成品合格率達到 98% 以上,因此,即使記錄到的偏差很小——例如冷卻曲線比基準溫度高 10°C——也值得在損失 3 個百分點的良率之前及時發現。
一個切實可行的整合路線圖應該是什麼樣的呢?
對大多數橡膠廠來說,可行的方法是三個階段:連接、分析、最佳化——依此順序,先在一台機器上進行,然後再優化整條生產線。在工業 4.0 專案中,最常見的失敗模式是在資料存在之前就試圖將決策自動化。
- 連接一台機器並定義基線。在單一除霧器(最新款、變頻器驅動的型號)上安裝邊緣網關,並在 60 天內記錄循環時間、速度、溫度和負載,期間不做任何更改,以便測量「正常」狀態而不是假設「正常」狀態。
- 分析品質結果。將機器資料與檢定中的不合格記錄合併,讓 AI 層(或者說實話,一個好的電子表格)搜尋參數漂移和品質事件之間的相關性。
- 利用閉環警報進行優化。從基線設定警報閾值,將其路由到操作員的手機或工廠儀表板,然後才考慮自動參數校正——這是需要最多管理但最不緊迫的步驟。
先從最傷人的機器開始。
不要從最新的機器開始。先從導致加班最多、返工最多或引發最尷尬的客戶溝通的那台機器入手——連接數據的價值才能在這些機器上最快體現出來。
誠實的限制是什麼?
人工智慧和物聯網不會修復不穩定的工藝、磨損的槍管或規格不合理的模具——它們只會更快、更準確地報告這些問題。整合可以增強良好的製程控制,但不能取代製程控制。
根據我們的專案經驗,還有兩點要注意。首先,小批量生產產生的資料量有限:一個基於300個循環的單一尺寸O型圈訓練的AI模型,無法完美地應用於包含40種小批量零件的系列產品,因此必須針對每種產品組合設定預期。其次,網路連線有安全隱患──例如,可以參考一些由…發布的製造網路安全資源。美國國家標準與技術研究院在網關上線之前,值得一讀。由於去閃槽單元的設計很少面向互聯網,因此適當劃分的工廠網絡可以將增加的風險控制在較低水平,但“較低”並不等於“零”,應該將其納入預算。
結論:連結你已有的數據
橡膠去毛邊製程特別適合人工智慧和物聯網集成,原因很簡單:機器本身就基於精確控制、可量化的變數運作。 15公斤的批次、20-40秒的循環週期、-150℃的最高溫度、20-70轉/分鐘的輥筒轉速範圍-這些都是等待收集的數據點,每個數據點都蘊含著品質資訊。
如果您正在計劃下一筆設備投資,請選擇控制器能夠清楚顯示資料的機器。深入了解一下…全系列橡膠去毛邊機如果您從廈門興昌佳訂購,或將您的零件圖紙和目標產量發送給我們——我們的工程團隊將提出一種去毛刺配置方案,並根據您工廠的自動化水平提供相應的連接選項。
相關設備資訊
•XCJ-G600 超級型橡膠去毛邊機— 600 毫米筒體,7.5 千瓦變頻驅動,20–40 秒循環。
•液態氮低溫去毛邊機— -150 °C 額定溫度,20–70 RPM 滾筒,小於 8 分鐘的循環週期。
•橡膠分離機— 對去毛邊零件和邊角料進行自動分揀,實現閉環品質控制。
•橡膠去毛邊機類別— 完整的產品系列及規格說明。
常見問題:人工智慧和物聯網在橡膠去毛邊的應用
廈門興昌佳非標自動化設備有限公司
廈門市同安區梅溪島湖里工業園區13棟1樓
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
發布日期:2026年9月 | 最後核實日期:2026年9月
發佈時間:2026年9月8日